Kereste Alüminyum Ve WPC Malzemeleri Ile Karşılaştırıldığında Kompozit Decking Ve Korkutmak
Bir WPC ekstrüzyon teknolojisi mühendisi olarak, sadece bitmiş görünümden ziyade üretim hattından dış mekan ürünlerini değerlendiriyorum.Kompozit döşeme ve korkuluk, ahşap elyaf, polimerler, katkı maddeleri ve yüzey teknolojilerinin kontrollü işlenmesi yoluyla yapılan tasarlanmış sistemler.Geleneksel kereste, alüminyum ve diğer WPC malzemeleri ile karşılaştırıldığında, nihai performans büyük ölçüde formülasyon doğruluğuna, ekstrüzyon stabilitesi ve üretim boyunca kalite yönetimine bağlıdır.
Kereste doğal bir görünüm sunar, ancak düzenli bakım gerektirir, çünkü nem emilimi, çatlama, böcekler ve renk değişiklikleri servis ömrünü etkileyebilir.Alüminyum mükemmel mukavemet ve korozyon direnci sağlar, ancak farklı bir yüzey hissi ve daha yüksek termal iletkenlik vardır.Modern WPC malzemeleri, ahşap estetiği iyileştirilmiş hava direnci ile birleştirerek onları konut terasları, ticari peyleler ve mimari dış mekan uygulamaları için uygun hale getirir.Bu avantajların arkasındaki mühendislik süreci hammadde hazırlama ile başlar.
WPC Üretimi Için Malzeme Karıştırma Ve Peletleme Kontrolü
WPC ekstrüzyonunun ilk aşaması hammadde karıştırmadır.Ahşap lif parça parçacığı taranmalı, kurutulmuş ve kontrol edilmelidir, çünkü tutarsız nem içeriği kabarcıklar, zayıf bağlanma ve kararsız ekstrüzyon basıncı oluşturabilir.Polimer bileşeni, genellikle polietilen veya polipropilen, gerekli mekanik özellikleri elde etmek için kaplin maddeleri, stabilleştiriciler, pigmentler ve işleme yardımcıları ile harmanlanmıştır.
Bileşik peletleme işlemine girmeden önce katkı maddelerini eşit olarak dağıtmak için yüksek hızlı karıştırıcılar kullanılır.Pelletize, harmanlanmış formülü ekstrüzyon sırasında beslenme doğruluğunu artıran tutarlı granüllere dönüştürür.Dış kompozit kaplama ve korkuluk için mühendisler, aşırı lif darbe direncini azaltabileceği için ahşap elyaf oranlarını ve polimer içeriğini dikkatlice ayarlarken, yetersiz lif WPC ürünlerinden beklenen doğal doku ve görünümü azaltabilir.
Ekstrüzyon Sıcaklık Kontrolü Ve Üretim İstikrarı
Ekstrüzyon sırasında, sıcaklık kontrolü en önemli teknik faktörlerden biridir.Malzeme, kademeli erime ve plastikleştirmenin meydana geldiği ekstrüzyon varil içindeki farklı ısıtma bölgelerinden geçer.Aşırı ısı, odun liflerine zarar verebilir ve renk değişikliklerine neden olabilirken, yetersiz sıcaklık zayıf karıştırma ve düzensiz yüzeylere yol açabilir.Deneyimli operatörler, bir parametreyi tek başına ayarlamak yerine varil sıcaklıklarını, vida hızını, basıncı ve motor yükünü birlikte izler.
Çivi vidası tasarımı da çıkış kalitesini etkiler.Uygun bir sıkıştırma oranı, karıştırma bölümü ve taşıma yapısı, tek tip malzeme akışına ulaşmaya yardımcı olur.Yaygın üretim sorunları arasında malzeme bozulması, nemin neden olan yüzey çatlakları, basınç dalgalanması ve zayıf formülasyon dengesinin neden olan zayıf bağın neden olan kararsız boyutları bulunur.Sürekli süreç izleme, üreticilerin tutarlı tahta gücü ve görünümünü korumalarına yardımcı olur.
Kalıp Tasarımı Soğutma Kalibrasyonu ve Yüzey Arıtma
Kalıp tasarımı, WPC profillerinin şekil doğruluğunu ve yüzey kalitesini doğrudan etkiler.İyi tasarlanmış bir ekstrüzyon kalıbı, profil genişliği boyunca dengeli malzeme akışını sağlayarak, bükme, düzensiz kalınlık ve iç stresi önler.Kompozit zemin kaplama ve korkuluk sistemleri için kalıp mühendisleri drenaj kanallarını, sabitleme yapılarını ve boyutsal stabiliteyi göz önünde bulundurarak, dış mekan kurulumu bileşenler arasında hassas bağlantı gerektirir.
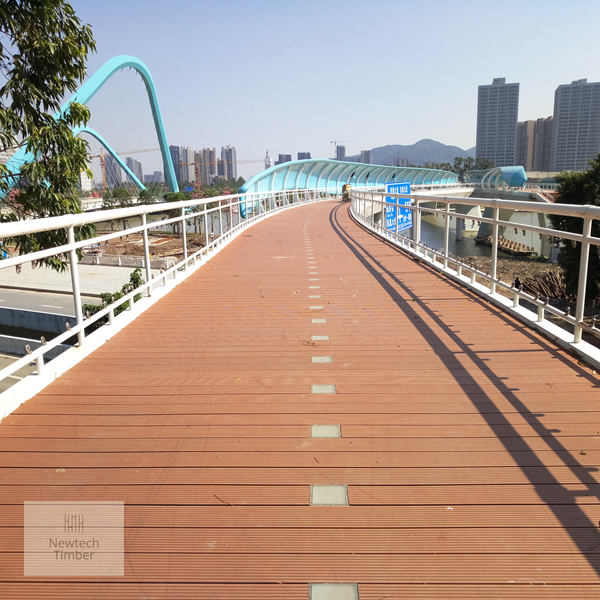
Ekstrüzyondan sonra, sıcak profil bir soğutma kalibrasyon sistemine girer.Vakum kalibrasyon tabloları ve soğutma tankları, tasarlanan boyutları korurken sıcaklığı kademeli olarak azaltır.Çok hızlı soğutma iç stres yaratabilirken, yetersiz soğutma kesimden sonra deformasyona neden olabilir.Kabçlama, zımparalama, fırçalama ve birlikte-ekstrüzyon katmanları gibi yüzey işleme işlemleri doku, çizilme direnci ve UV korumalarını geliştirir.Bu teknolojiler, WPC ürünlerinin bakım gereksinimlerini azaltırken gerçekçi ahşap tahıl kaplamaları elde etmesine izin verir.
WPC Üretim Sürecinde Kalite Denetimi
Kalite denetimi gelen hammaddelerle başlar ve her üretim aşamasında devam etmektedir.Mühendisler nem içeriğini, yoğunluğunu, çekme mukavemeti, darbe direncini, renk stabilitesi ve su emilimini test ediyor.Üretim ekipleri ayrıca bitmiş ürünlerin teknik özellikleri karşıladığından emin olmak için profil boyutlarını, yüzey tutarlılığı ve kilitleme yapılarını denetler.
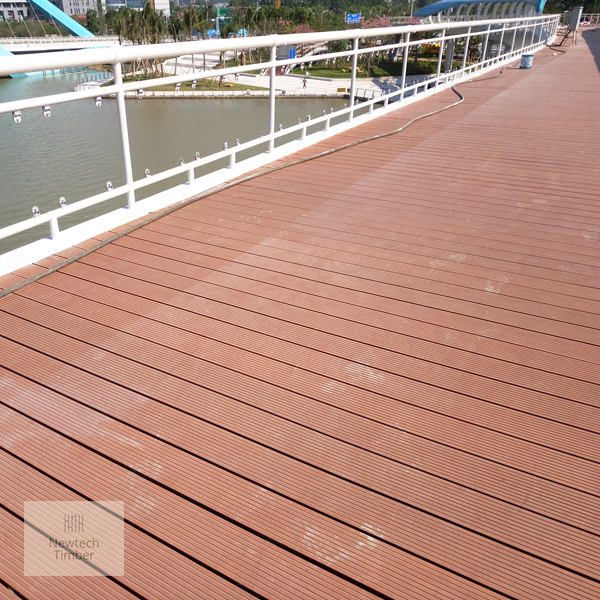
Uluslararası pazarlar için, üreticiler farklı iklim koşulları, kurulum yöntemleri ve müşteri beklentilerini göz önünde bulundurmalıdır.Açık WPC ürün tasarımcıları, uygulama mühendisleri ve kurulum teknisyenleri pratik performansı artırmak için birlikte çalışır.Paketleme mühendisleri ayrıca ulaşım sırasında profilleri korur, çünkü ihracat taşıma sırasındaki hasar müşteri memnuniyetini ve proje verimliliğini etkileyebilir.
Modern Açık WPC Sistemlerinin Mühendislik Avantajları
Modern WPC ekstrüzyon teknolojisi, basit ahşap değişiminin ötesinde gelişmiş olmuştur.Gelişmiş formüller, hassas ekstrüzyon ekipmanları ve geliştirilmiş kalıp yapıları, üreticilerin güvenilir performansa sahip döşeme, korkuluk, eskrim ve mimari profiller oluşturmalarını sağlar.Kerember ile karşılaştırıldığında, WPC daha az bakım gerektirir ve alüminyum ile karşılaştırıldığında, dış mekan yaşam alanlarına uygun daha sıcak bir yüzey dokusu sağlar.
Fabrika sahipleri, ihracat uzmanları ve malzeme danışmanları için, tam üretim sürecini anlamak, güvenilir tedarikçilerin ve uygun ürün çözümlerini belirlemeye yardımcı olur.Kompozit decking ve korkutun kalitesi, kurulum başlamadan çok önce belirlenir.Hammadde seçimi, mühendislik kontrolü, üretim deneyimi ve denetim sistemleri birlikte son dış mekan yapısının dayanıklılığı ve görünümünü tanımlar.

